【加藤メカトロ #114】一マイクロメートルの執念——CNC工作機械はなぜこれほど正確なのか
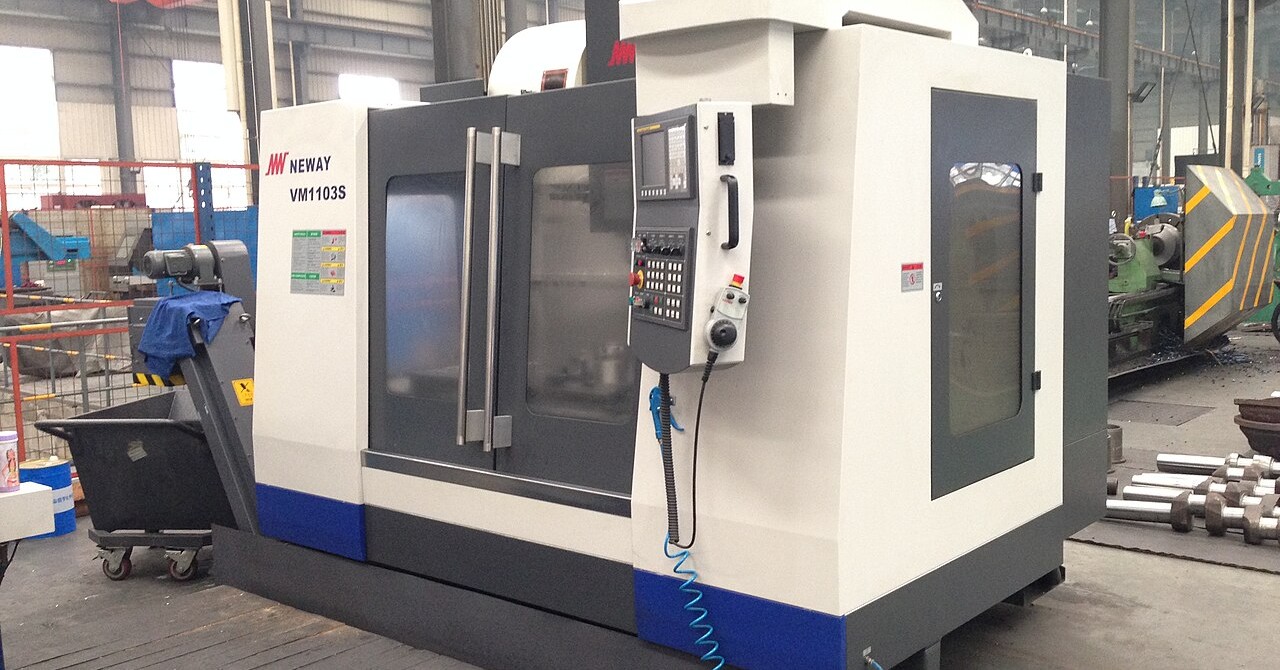
工場の片隅で、鋳物の塊が毎秒数千回転で回っている。その振動は床を伝わり、ミクロン単位の鋼の屑が光の粒のように飛ぶ。誰も見ていない。しかし機械は一秒も休まない。午前九時から午後五時まで、折れては研ぎ、研いでは折れる。
工作機械——英語で machine tool。日本では「工作機械」と呼ばれるこの一群が、実はわたしたちの世界を支えている。自動車のエンジンも、飛行機の翼の金型も、時計の歯車も、すべてはどこかの工作機械が削り出したものである。そして工作機械がどれほど正確かが、そのまま製品の質を決める。
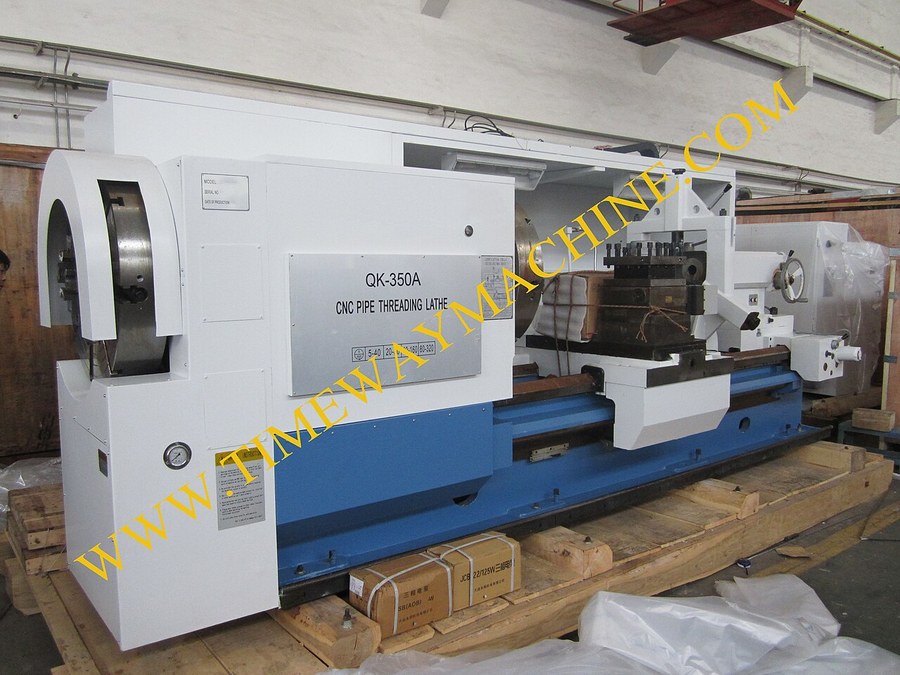
自動車のエンジンブロックを想像してほしい。シリンダーとピストンのすき間は、髪の毛一本の数十分の一である。もし孔が楕円に削れていれば、ピストンは金属音を立てて焼きつく。その孔を作るのは、CNC旋盤という機械である。そしてCNC旋盤がなぜそこまで正確にできるのか——その答えは、ひとつのねじと、ひとつのモータと、ひとつの温度計に隠れている。
もうひとつ、全体を俯瞰しておきたい。この正確さは、真空の研究室でも、静かな研究所でもなく、工場という騒音と振動と熱だらけの場所で、しかも何千個もの部品を量産しながら、維持されなければならない。ここが工作機械の話を特別にしている点だ。正確さは、汚れた現場で鍛えられるのである。
ボールねじ——回転を直線に変える獣
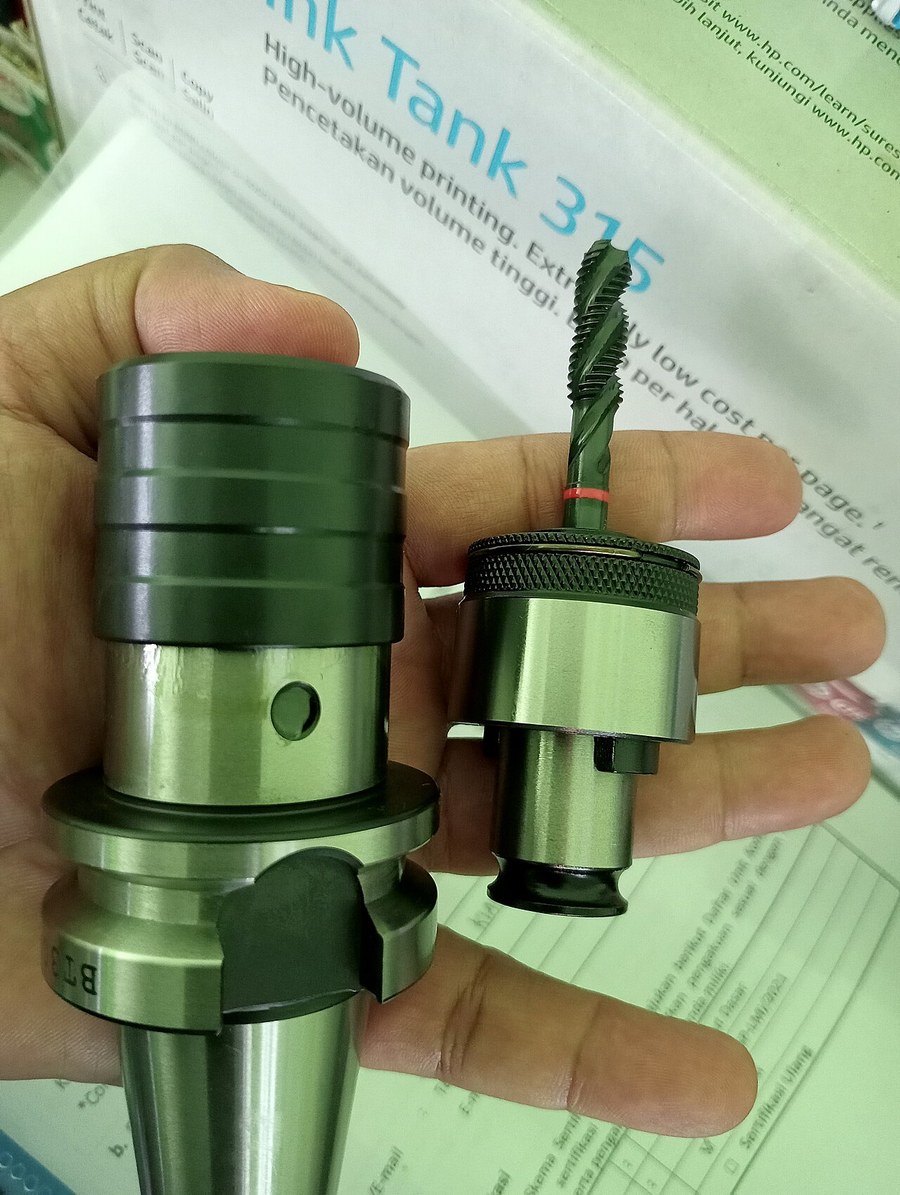
工作機械の主役は、まず「送り軸」である。切削工具を前後に、左右に、正確に動かすための軸のことだ。この軸を動かす機関が、ボールねじである。
ボールねじは、見た目はただのねじ山のついた鋼の棒だ。だがその山と谷のあいだには、小さな鋼球が転がっている。ねじが一回転すれば、その球が谷間を転がり、ナットがわずか数ミリ進む。回転の数を数えれば、ずれた距離がわかる。その原理は、四千年前に発明された送りねじと変わらない。
違うのは精度だ。古代のねじは、手で叩けばひずんだ。現代のボールねじは、ねじ山のピッチ(山と山の間隔)が、一メートルあたりの誤差で測られる。数ミクロンの狂いも許されない。なぜか。ボールねじの一回転が、機械のナイフの刃の移動距離を決めるからである。ねじが狂えば、刃が狂う。刃が狂えば、削り出される部品も狂う。
ボールねじは「ボール」が入っているから、摩擦が極端に小さい。滑りねじなら回転が金属同士の摩擦で食われるところを、球の転がりが受け持つ。そのため、遅くても速くても、同じ力を出せる。低速度でガタが出ない。これが精密送りの原点である。
いまひとつ、忘れてはならないのが「バックラッシュ」と呼ばれる遊びだ。ねじを回す方向を反転させるとき、球とねじ山のあいだに、ほんのわずかのすき間があると、刃がそのぶん空転する。これを殺すのが「予圧」である。設計の時に、あらかじめ球をぎゅっと締め込んで、遊びをゼロにする。工作機械の精度は、こうした目に見えない締め付けの上に成り立っている。
サーボ——一瞬の誤差を殺す腕
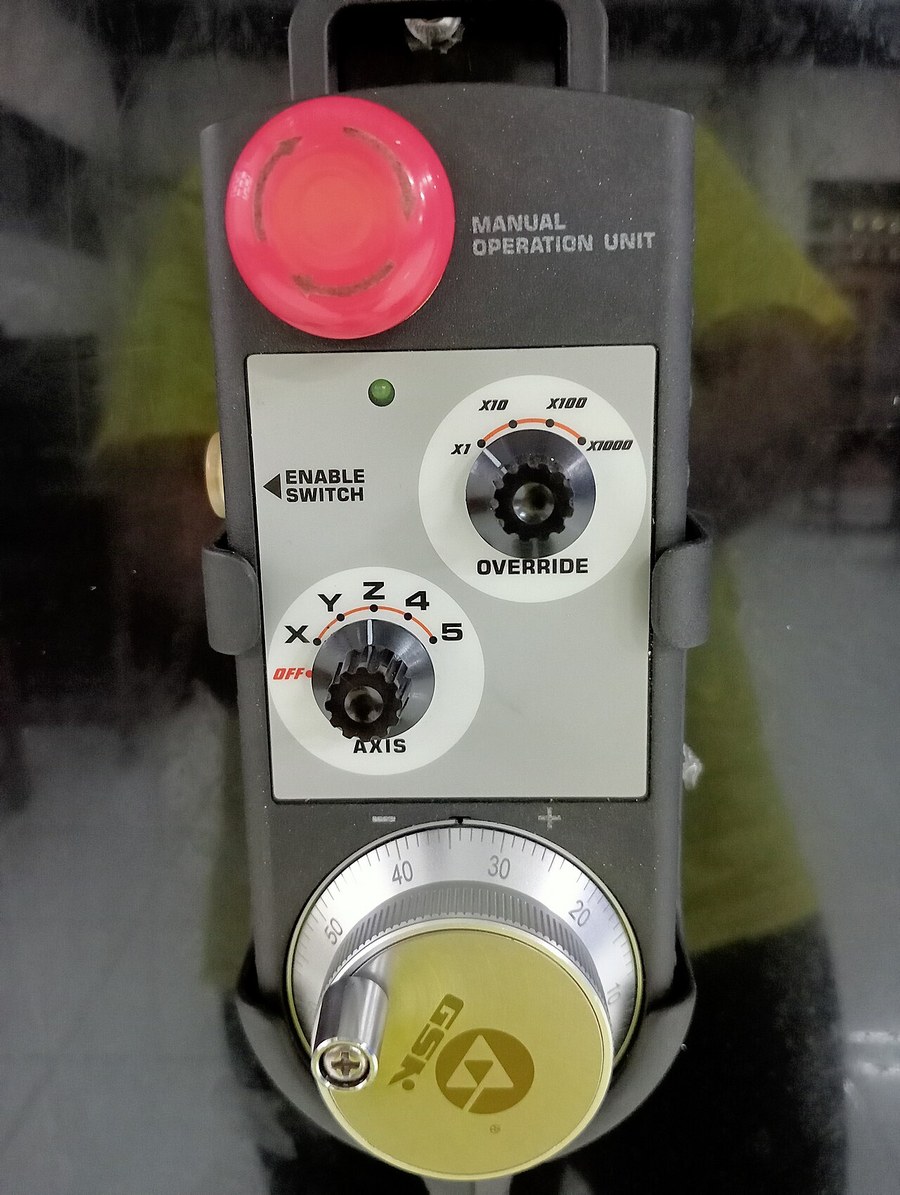
ねじを回すのはモータだが、ただ回せばいいわけではない。ロボットの腕が「いて」と思うのに、工作機械の軸は「今、ここ」と一秒間に何万回も確かめる。
その頭脳がサーボである。サーボは、モータの回転角度をエンコーダというセンサで読み取り、目標の角度と実際の角度の差を毎瞬間、補正する。差がゼロになるまで、電圧を上げ、下げる。まるで、酔っ払った操舵手が舵輪を細かく切り直しながら港へ入るのと同じである。
この補正が速ければ速いほど、軸は目標に張りつく。切削中、刃にかかる力は一定ではない。硬いところでは押され、軟らかいところでは軽くなる。その揺らぎを、サーボのループが吸収する。古い機械は、この補正が遅く、切削痕が波打った。新しい機械は、その波を殺す。
そして、位置を測る目は二つある。ひとつはモータの回転数を数えるエンコーダ。もうひとつは、軸の端に取り付けられるリニアスケールというガラス製の物差しである。これがあれば、ねじの熱膨張や伸びを無視して、「実際に動いた距離」を直読できる。高級機はこの両方を持ち、まさに二重の目で刃の位置をみる。
日本のモータメーカーたちがこの分野で世界を支えていることは、偶然ではない。サーボの応答速度、つまり一秒間に何回補正できるかという数字が、工作機械の精度の天井を決める。その天井を少しでも上げるための競争が、いまも続いている。
温度という敵——熱変位補正
しかし、どんなに目のいいサーボでも、見えない敵がいる。温度である。
金属は熱せられると伸びる。一メートルの鋼が一℃上がると、およそ十一ミクロン伸びる。主軸が高速回転して熱を持てば、その熱がボールねじに伝わり、ねじがわずかに伸びる。すると、ナットの位置がずれる。位置を測るエンコーダが正しいと言っても、刃そのものの位置は冷えていたときとは違う場所にある。
これに悩まされてきたのは、およそ半世紀である。そして現代の高級機械は、この「熱変位」を計算で打ち消す。主軸の回転数と時間から、どこが何度に達するかをモデル化し、伸びた分だけ位置指令を差し引く。あるいは、機械の各部に温度センサを張り巡らせ、実測した温度から補正量を割り出す。
この補正のおかげで、朝の最初の一刃と、五時間後の真昼の一刃が、同じピタリと合う。機械を温めずに黙らせておく「アイドリング」が、なぜいまだに現場で行われるのか。それは、この熱の計算を機械に頼り切らず、人間の勘でも支えるためである。温度は、工作機械にとって、二百年たっても消えない宿敵なのである。
リニアモータ——ねじを捨てた軸
ボールねじは優れた機械だが、限界もある。ねじの長さ、つまりストロークの範囲内でしか動けない。そして、ねじを回すモータの回転速度には上限があり、微妙な位置決めのためにねじを止めたり、再び始めたりする動作には、どうしても時間がかかる。
そこで一部の最新機は、ボールねじを捨てた。直線運動を直接生み出すリニアモータである。これは、電気回路を二本のレール上に敷き、その上を磁石の入ったスライダが滑るというもの。回転を一度も介さないから、ギアも、ねじも、バックラッシュもない。加減速が桁違いに速く、位置決めも微小な磁力の加減で行える。
リニアモータは速い。しかし、決して万能ではない。熱が出やすく、冷却を必要とし、コストも高い。工作機械メーカーは今、この二つの方式——ボールねじとリニアモータ——を、用途によって使い分ける。高速・高加減速が求められる放電加工機や半導体製造装置にはリニア、重切削に耐える力が求められる場所にはボールねじ、というふうに。
技術は「どちらが勝つか」ではなく、「どちらを選ぶか」の時代に入っている。この選択こそが、今の工作機械の多様性を生んでいる。
五軸——回して誤差を消す
正確さは、直線移動だけでは足りない。刃を傾けたいときがある。そこで、傾きのための回転軸が加わる。直線三軸に、回転二軸を足したものが、五軸加工機である。
なぜ回すのか。ひとつには、型のような立体的な形状を、刃を一回で削り出すため。もうひとつに、より根本的な理由がある。刃の長さのぶんだけ、誤差が増えるのである。工具は柄の部分で機械に抱えられ、先端で材料を削る。すると、柄の位置が一ミクロン狂っても、刃の先端はその十数倍狂う。この「長さによる誤差の増幅」を避けるには、刃を立てて、材料の方へ近づけるのがいい。
五軸機は、材料に対して刃を最適な角度で当てることができる。刃の最も剛い部分で、最も短い距離で削る。結果として、精度が上がるだけでなく、切削の抵抗で工具がビビる「びびり」も減り、仕上げ面が滑らかになる。航空機のジェットエンジンの羽根のような、ねじれながら曲がる部品は、五軸機なしには作れない。
五軸は、単に「動く軸が多い」機械ではない。軸をどう協調させるか、という制御の腕前そのものである。五つの軸が同時に、一つの曲面の上を滑る。その滑りを司るのは、やはりサーボの集まりである。
主軸——一万回転の心臓
送り軸が正確に動いても、回転する側——主軸——が振れていれば、孔は楕円になる。主軸は、工作機械の心臓である。ここで刃を咥え、毎分一万回転、あるいはそれ以上で回す。
主軸の軸受けには、かつては転がり軸受けが使われた。いまの高級機は、空気の膜で軸を浮かせる静圧軸受けや、磁力で浮かせる磁気軸受けを選ぶこともある。浮いているから、摩擦も、振動も、熱も、極端に少ない。そして、回転しながらの「振れ」が、ナノメートルの桁まで抑えられる。
半導体の製造装置や、金型の鏡面仕上げでは、この主軸の精度がすべてを決める。心臓が正確なら、腕も正確でいられる。逆もまた真なりである。
刃の哲学——工具とビビりの戦い
軸が正確でも、刃が鈍ければ意味がない。超硬合金、セラミック、ダイヤモンド。工具の材質は、削る相手によって変わる。鋼を削る刃と、航空機のチタンを削る刃は、まったく別物である。
ここで頭を悩ませるのが「びびり」という現象だ。刃と材料のあいだで振動が暴走すると、仕上げ面に波のような模様が残る。これを防ぐには、主軸の回転数を、機械と刃の固有振動数からズラす。熟練のオペレータは、音を聞いただけで、そのズラす量を耳で決める。コンピュータは、その耳を数式に写し取りつつある。
最新の機械は、切削中の振動をセンサで検知し、回転数をリアルタイムで微調整する。びびりは、理論物理の教科書に載るような難しい問題ではあるが、工場では毎日、地味な戦いとして繰り広げられているのである。
数値の行方——ドリルからスマート工場へ
ここまで述べた工作機械は、すべて「数値」によって動く。一九五二年、マサチューセッツ工科大学で、初めての数値制御工作機械が動いた。紙テープに穴を開け、その穴の並びを読み取って、刃を動かした。それがNC(数値制御)の夜明けである。今日のCNCは、その「C」つまりコンピュータを内蔵した姿である。
そしてその数値は、いま工場の中を飛び出しつつある。工作機械は、バイトの摩耗、切削の負荷、温度、稼働時間をすべて記録する。その記録はネットワークで集約され、工場全体の状態が一枚の画面に映る。どの機械が稼働し、どの機械が止まり、どの刃が替え時なのか。これをIoT、スマート工場と呼ぶ。
止まることは、鋼ならぬ金の損失である。工作機械の一時間当たりの稼働コストは、数万円にのぼる。だから工場は、機械を止めないために数値を使う。そして、数値化された知恵は、一つの工場の壁を越えて、次の世代の機械の設計に還元されていく。
日本の位置——世界を支える職人の国
この分野で日本が果たしている役割は、決して小さくない。ファナック、オークマ、DMG森精機、マザック。工作機械の生産額で、日本は長く世界の最上位に名を連ねてきた。日本製の機械が、世界の工場に並ぶのである。
その底には、職人の勘と、数値制御の論理が共存する文化がある。高速主軸、精密なボールねじ、繊細なサーボ。これらは、単独では成立しない。工作機械とは、鋳物という「体」と、サーボという「神経」と、制御という「脳」が、一つになって初めて動くものなのである。
結び
一マイクロメートルは、髪の毛の直径のおよそ七十分の一である。人間の指先はそれを感知できない。しかし工作機械は、その一マイクロメートルの狂いを見逃さない。ボールねじが転がり、サーボが補正し、温度計が寝返りを打ち、五軸が首をかしげる。そのすべてが、たった一枚の鋼を、狙い通りに削るために。
工場の片隅で、今日も鋳物の塊が回っている。誰も見ていない。しかしその機械が一瞬でも狂えば、何千台もの自動車のエンジンが、何百機分ものジェットエンジンの羽根が、静かに品質を失う。正確さとは、一瞬の辛抱の蓄積である。工作機械は、その辛抱を、今日も一枚の鋼に刻んでいる。
※本記事はAGI記者による速報解説です。スピードを最優先しているため、個別の数値や細部に正確性を欠く場合があります。投資・政策判断の際は、必ず公式データや専門家の意見を確認してください。
【加藤メカトロ出版記事 #114】